


Feedback

Auteur: FTM
Date: Sep 02, 2026
Zandgietonderdelen: proces, materialen, toleranties en aankoopoverwegingen
Vraag drie gieterijen om hetzelfde kleplichaam van 30 kg op te geven en u ontvangt vaak drie verschillende prijzen, drie verschillende tolerantiebeloften en drie verschillende aannames over de bewerkingstoeslag. Dat is geen onzorgvuldigheid; dit gebeurt omdat "zandgieten" verschillende vormsystemen omvat met zeer verschillende mogelijkheden. Het korte antwoord voor kopers is dit: zandgietonderdelen zijn meestal de meest kosteneffectieve route naar gezonde, middelgrote tot grote metalen componenten in kleine tot middelgrote volumes, op voorwaarde dat het vormsysteem, de tolerantiegraad en het inspectieplan vanaf het begin op het onderdeel zijn afgestemd.
De economie legt uit waarom. Een zandvorm kost een fractie van een metalen matrijs, het proces accepteert vrijwel elke gietbare legering en het praktische plafond wordt gemeten in tonnen in plaats van kilogrammen. De afwegingen zijn lossere as-cast-toleranties en een ruwer oppervlak, beide beheerd door bewerkingstoeslagen en een duidelijke specificatie.
Wat telt als een zandgietonderdeel?
Een zandgietonderdeel is een metalen onderdeel dat wordt gevormd door gesmolten metaal in een mal van samengeperst, gebonden zand te gieten, gevormd rond een herbruikbaar patroon. Kernen, dit zijn zandvormen die in de holte worden geplaatst, creëren interne doorgangen en holtes, en daarom kan het proces goed omgaan met de complexiteit: kleplichamen met stromingspaden, motorbehuizingen met koelkamers, pijpverbindingen met interne boringen en versnellingsbakbehuizingen met geribbelde wanden.
De keuze aan legeringen is breed: grijs en nodulair gietijzer, koolstof- en laaggelegeerd staal, roestvrij staal, aluminium en koperlegeringen zoals messing en brons. Afgewerkte componenten variëren van een paar honderd gram tot vele tonnen. Twee kenmerken definiëren het as-cast-product. De maatnauwkeurigheid valt doorgaans binnen de ISO 8062 giettolerantieklassen CT9 tot CT13, afhankelijk van het vormsysteem en de onderdeelgrootte, en het oppervlak draagt de textuur van het vormzand. Voor afdichtingsvlakken, boringen en flensvlakken is daarom een bewerkingstoeslag nodig die al in de tekenfase is ontworpen en door middel van snijden is afgewerkt.
Hoe het proces het onderdeel en de kosten ervan bepaalt
De volgorde is eenvoudig te volgen: een patroon bouwen, de malhelften eromheen vormen, eventuele kernen plaatsen, de mal in elkaar zetten, gieten, afkoelen, uitschudden, vervolgens poorten en stootborden afsnijden en het gietstuk schoonmaken. Wat commercieel van belang is, is waar de kwaliteit en de kosten daadwerkelijk worden bepaald. Patroonkwaliteit en scheidingslijnontwerp vormen de basis voor maatnauwkeurigheid. Gating en risering bepalen of het metaal goed stolt of de krimpporositeit behoudt. De koelsnelheid beïnvloedt de korrelstructuur en, bij stalen gietstukken, of een warmtebehandeling nodig is. Elke extra kern, scherpere tolerantie of machinaal bewerkt oppervlak zorgt ergens in de keten voor extra kosten. Daarom komen tekeningen die door een gieterij-ingenieur zijn beoordeeld vaak goedkoper uit, en niet duurder.
Voor een gedetailleerd overzicht van het maken van patronen, gieten, gieten en uitkloppen, zie deze stapsgewijze uitleg van hoe zandgieten werkt en welke onderdelen het oplevert .
Vormsystemen: waarom zandgieten niet één proces is
Wanneer een leverancier zandgietonderdelen prijsgeeft, zijn de prijs en de haalbare nauwkeurigheid sterk afhankelijk van het vormsysteem achter het nummer. Groen zand, gebonden met klei en water, is het werkpaard van de industrie: snel, herbruikbaar en goedkoopste per mal, geschikt voor eenvoudigere onderdelen in grotere hoeveelheden. Natriumsilicaat, vaak waterglaszand genoemd, hardt uit tot een harde, vormvaste mal en wordt veel gebruikt voor stalen gietstukken. Furan en andere niet-gebakken harszanden harden chemisch uit bij kamertemperatuur, behouden hun vorm goed en verbeteren de afwerking van grotere, ingewikkeldere gietstukken. Silicasol-gebonden vlakzand verfijnt het matrijsoppervlak verder en vermindert de voorraad die overblijft voor bewerking.
Er geldt een praktische regel: hoe veeleisender de geometrie of de tolerantie, hoe belangrijker het vormsysteem is. Een gieterij die meerdere systemen gebruikt, kan de methode afstemmen op het onderdeel in plaats van elke taak via één regel te forceren, en die flexibiliteit is de moeite waard om naar te vragen voordat u offertes vergelijkt.
| Vormsysteem | Typische tolerantie (ISO 8062) | Typisch gegoten oppervlak | Meest geschikt voor |
|---|---|---|---|
| Groen zand (kleigebonden) | CT11-CT13 handgieten; CT9-CT11 machinaal gieten | Ongeveer Ra 12,5-25 micron | Eenvoudigere onderdelen in grotere volumes tegen de laagste matrijskosten |
| Natriumsilicaat (waterglas) zand | CT10-CT12 | Ongeveer Ra 12,5-25 micron | Stalen gietstukken en grotere onderdelen hebben stevige, stabiele mallen nodig |
| Furan en no-bake harszand | CT9-CT11 | Ongeveer Ra 6,3-12,5 micron | Grotere of ingewikkeldere gietstukken in kleine tot middelgrote batches |
| Kiezelsolgebonden gevelzand | CT8-CT10 | Ongeveer Ra 6,3-12,5 micron, finer texture | Onderdelen waar afwerking en bewerkingstoeslag moeten worden vastgedraaid |
Waar zandgietonderdelen hun geld verdienen
Componenten voor klep- en vloeistofregeling
Drukapparatuur is een natuurlijke pasvorm. Zandgegoten kleponderdelen van gelegeerd staal, zoals behuizingen, motorkappen en sluitingen, verlaten de mal met royale voorraad en worden afgewerkt door CNC-bewerking op afdichtingsvlakken en flensvlakken, waar drukbehoud en lekkagecontrole het belangrijkst zijn. Het gietstuk draagt de last; de bewerking zorgt voor de precisie.
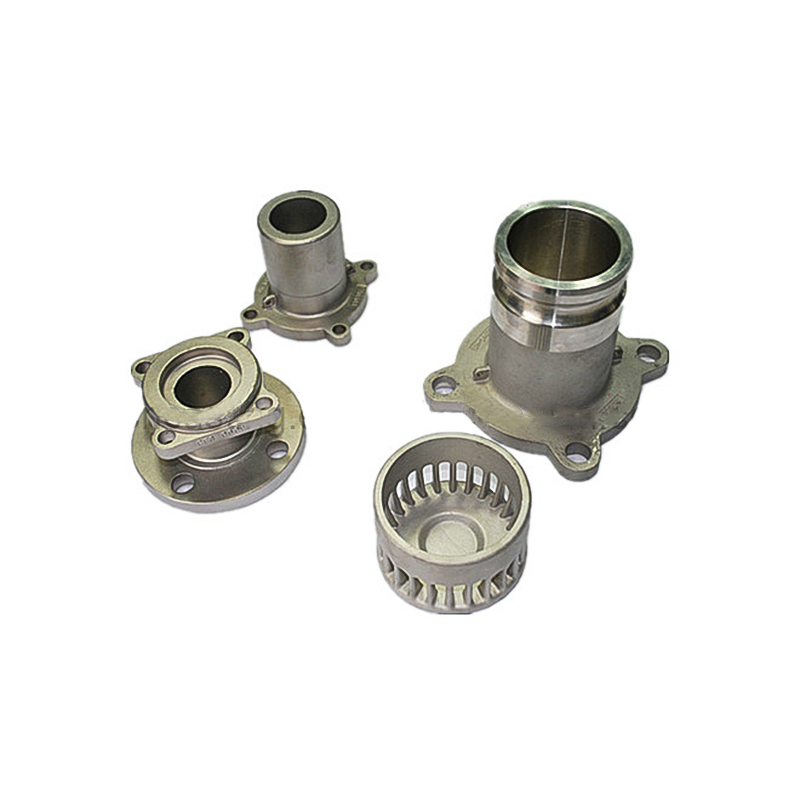 Gelegeerd staal zandgietventielonderdelen Zandgegoten kleplichamen, motorkappen en sluitingen met CNC-gefreesde afdichtings- en flensvlakken, die gietsterkte combineren met de bewerkingsprecisie die nodig is voor drukbehoud en lekkagecontrole. Bekijk Product →
Algemene machines en krachtoverbrenging
Zandgegoten cilinders, motoronderdelen, lagerkappen, flensassen en versnellingsbakhuizen profiteren van de vrijheid van het proces wat betreft wanddikte en totale afmeting, terwijl machinale bewerking boringen en vlakken binnen tolerantie brengt. Dit is ook waar interne bewerking en coating de moeite waard zijn, omdat bij de afhandeling tussen afzonderlijke leveranciers vaak tolerantie en doorlooptijd verloren gaan.
 Bewerking van zandgietcilinder Zandgegoten hydraulische cilinders, afgewerkt door interne bewerking, brengen boringen en vlakken binnen tolerantie en bieden flexibiliteit in wanddikte en afmetingen voor motor-, versnellingsbak- en zware apparatuurtoepassingen. Bekijk Product →
Maritieme, bouw- en landbouwhardware
Stalen zandgietstukken voor maritieme hardware, pijpverbindingsonderdelen, motorfietsonderdelen en onderdelen voor landbouwmachines ronden de lijst af: toepassingen die meer behoefte hebben aan taaiheid, beschermende coatings en betrouwbare mechanische eigenschappen dan aan een cosmetische afwerking. Voor zwaar materieel geldt dezelfde logica ook voor slijtageonderdelen en montagecomponenten.
 Staalzandgieten voor maritieme hardware Stevige stalen zandgietstukken voor maritieme hardware en pijpverbindingsonderdelen, geschikt voor toepassingen die beschermende coatings en betrouwbare mechanische eigenschappen nodig hebben in plaats van een cosmetische afwerking. Bekijk Product →
Als vuistregel geldt: als het onderdeel ijzerhoudend is, zwaarder is dan een paar kilo, of nodig is in volumes die geen hard gereedschap rechtvaardigen, verdient zandgieten de eerste offerte.
Hoe zandgieten zich verhoudt tot spuitgieten en investeringsgieten
Conclusie eerst: kies zandgieten vanwege de grootte, ferrolegeringen en lage tot gemiddelde volumes; kies voor spuitgieten voor dunwandige, non-ferro onderdelen in grote volumes; en kies voor investeringsgieten wanneer nauwe toleranties en fijne details een hogere stukprijs rechtvaardigen. Geen van de drie is universeel beter, omdat ze verschillende problemen oplossen.
Bij het spuitgieten wordt gebruik gemaakt van een permanente stalen matrijs, dus gereedschap is duur, maar de kosten per onderdeel dalen sterk bij volume; het is grotendeels beperkt tot aluminium-, zink- en koperlegeringen en tot onderdeelgroottes die bij de machine passen. Bij investeringsgieten ontstaan bijna netvormige componenten met fijne details, maar het was- en keramiekproces kost meer per stuk. Zandgieten bevindt zich in de tegenovergestelde hoek: minimale investering in gereedschap, vrijwel onbeperkte selectie van legeringen en een royaal maatbereik, met een lossere as-cast-precisie die de bewerking herstelt op functionele vlakken. Veel inkoopprogramma's gebruiken ze alle drie naast elkaar, waarbij zandgietstukken worden toegewezen aan frames, behuizingen en kleplichamen, investeringsgietstukken aan complexe kleinere componenten en spuitgietstukken aan aluminiumhardware met grote volumes.
Wat u moet bevestigen voordat u een zandgietopdracht ondertekent
Het verschil tussen een soepele bestelling en een problematische bestelling blijkt meestal eerder uit de specificatie dan uit het metaal. Voordat u zich aan een leverancier verbindt, moet u het volgende vastleggen:
- Tolerantieklasse en bewerkingstoeslag. Noem de norm, zoals ISO 8062, en de tolerantiegraad op de tekening, en markeer welke vlakken worden bewerkt, zodat de offertes echt vergelijkbaar zijn.
- Vormsysteem en bindmiddel. Vraag of het citaat uitgaat van groen zand, natriumsilicaat, hars of silicasol; de keuze verandert zowel de prijs als de haalbare afwerking.
- Materiaalverificatie. Specificeer de legeringsnorm, eis voor elke hitte een mechanische teststaaf en vraag om rapportage over de chemische samenstelling.
- Reikwijdte van de inspectie. Maak afspraken over dimensionale inspectie en visuele criteria, en over magnetische deeltjes- of ultrasone tests voor drukhoudende of veiligheidskritische gebieden.
- Reikwijdte na het gieten. Vermeld wie de warmtebehandeling, bewerking, coating en verf uitvoert, en welke documenten, zoals maatrapporten en materiaalcertificaten, met de goederen worden verzonden.
- Goedkeuring van het eerste artikel. Een monster dat is goedgekeurd op basis van de tekening voorkomt de meeste geschillen later in de batch.
Werken met een aangepaste zandgietleverancier
Zandgieten beloont leveranciers die het behandelen als een proces dat moet worden ontwikkeld in plaats van simpelweg te worden gegoten, en de tekenen zijn gemakkelijk te herkennen: de leverancier vraagt naar de werklast en de gebruiksomgeving van het onderdeel, stelt een gietsysteem voor in plaats van te wachten tot er een wordt genoemd, en noemt machinale bewerking en coating als onderdeel van hetzelfde plan. Sinds 2003 is Ningbo Hansheng Machinery Parts Co., Ltd., ook actief als Ningbo Yifei Machinery Parts Co., Ltd. , heeft op maat gemaakte giet- en smeedstukken geleverd vanuit een fabriek van 5.000 vierkante meter in Ningbo, China, die werkt onder een ISO 9001-kwaliteitsborgingssysteem, waarbij de machinale bewerking, warmtebehandeling en oppervlaktecoating in eigen beheer worden uitgevoerd en de meeste producten naar Europa en Noord-Amerika worden geëxporteerd.
Als u zandgietonderdelen aanschaft, is het meest efficiënte uitgangspunt een tekening waarop de toleranties, hoeveelheden en toepassingsdetails duidelijk zijn aangegeven. Een bekwame leverancier zal reageren met een aanbevolen vormsysteem, een bewerkingsplan en een offerte die u regel voor regel kunt vergelijken, en in die vergelijking worden de echte besparingen gevonden.
Geselecteerde peilingweergave


Contactgegevens
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Productenlinks
Productenlinks
- Gietonderdelen voor landbouwmachines
- Autogietonderdelen
- Messing spuitgietonderdelen
- Gietemmertand en accessoire
- Onderdelen voor het gieten van containers
- Investeringsgietonderdelen
- Machines die onderdelen gieten
- Mijnbouwmachines gietonderdelen
- Spoorweg- en treingietonderdelen
- Zandgietonderdelen
- Stempelen en smeden van onderdelen
- Klepgietonderdelen
Neem contact met ons op
Auteursrecht ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Alle rechten voorbehouden
 Fabrikanten van aangepaste spuitgietstukken
