


Feedback

Auteur: FTM
Date: Sep 16, 2026
Hoe werkt zandgieten? Processtappen, materialen en belangrijkste toepassingen
Zandgieten is het meest gebruikte metaalgietproces omdat het eenvoudig en kosteneffectief is en in staat is grote, complexe onderdelen in vrijwel elke ferro- of non-ferrolegering te produceren. Het kernprincipe is eenvoudig: een holte in een zandmal repliceert de gewenste vorm, gesmolten metaal vult die holte en na stolling wordt het zand weggebroken om het voltooide gietstuk zichtbaar te maken. Dit proces werkt voor onderdelen variërend van enkele kilo's tot enkele tonnen, waardoor het onmisbaar is voor industrieën zoals landbouwmachines, auto's, bouwmachines en maritieme hardware.
Het basisprincipe van zandgieten
In de eenvoudigste vorm werkt zandgieten door een herbruikbaar patroon te creëren dat in een mengsel van zand en bindmiddel wordt gedrukt om een mal te vormen. Het patroon wordt verwijderd, waardoor een holte overblijft die exact overeenkomt met de geometrie van het onderdeel. Er wordt ook een poortsysteem – bestaande uit sprues, lopers en poorten – in het zand uitgehouwen om gesmolten metaal in de holte te geleiden. Stijgbuizen (reservoirs van gesmolten metaal) worden toegevoegd om de krimp te compenseren wanneer het metaal afkoelt. Na het gieten en stollen wordt de mal uit elkaar gehaald om het gietstuk eruit te halen, dat vervolgens een reiniging, warmtebehandeling en eventueel benodigde bewerking ondergaat.
In tegenstelling tot permanente malprocessen wordt bij zandgieten gebruik gemaakt van een opofferingsmal die na elke gietbeurt wordt vernietigd. Dit is de reden waarom het uitblinkt bij de productie van kleine tot middelgrote volumes en bij onderdelen die te groot of ingewikkeld zijn voor spuitgieten. De flexibiliteit in matrijsgrootte en metaalkeuze komt rechtstreeks ten goede aan kopers die dat nodig hebben  Op maat gemaakte zandgegoten flensassen voor zwaar gebruik Deze flensassen worden geproduceerd via zandgieten en bieden flexibiliteit in materiaalkeuze, zoals grijs of nodulair gietijzer en afmetingen, ideaal voor zware toepassingen op maat zonder hoge gereedschapskosten. Bekijk Product → of andere zware componenten zonder de hoge gereedschapskosten van andere methoden.
Stap voor stap: hoe zandgieten werkt
Hoewel de exacte volgorde kan variëren afhankelijk van de complexiteit van de gieterij en de onderdelen, vertegenwoordigen de volgende acht stappen de typische zandgietworkflow.
1. Patroon maken
Een patroon is een replica van het laatste onderdeel, meestal gemaakt van hout, plastic of metaal. Het is iets te groot om rekening te houden met de krimp van het gesmolten metaal tijdens het afkoelen. Patronen kunnen uit één stuk bestaan of in twee helften worden gesplitst (cope en drag). Voor interne holtes worden kernen van zand in de mal geplaatst.
2. Vormvoorbereiding
Het patroon wordt in een kolf geplaatst - een stevig frame - en zand vermengd met een bindmiddel (gewoonlijk klei voor groen zand, of hars voor niet-gebakken zand) wordt eromheen verdicht. Het handvat (bovenste helft) en sleep (onderste helft) worden afzonderlijk gevormd. Na het rammen wordt het patroon teruggetrokken, waardoor een exact negatieve holte overblijft.
3. Ontwerp van poort- en stijgleidingsystemen
In het zand worden kanalen uitgesneden om de spouw met de buitenruimte te verbinden. De sprue ontvangt het gesmolten metaal, dat langs een loper en door poorten in de holte stroomt. Stijgbuizen worden op dikke delen geplaatst om extra metaal aan te voeren terwijl het gietstuk krimpt.
4. Kernplaatsing (indien nodig)
Als het onderdeel interne doorgangen of ondersnijdingen heeft, worden vóór het sluiten zandkernen in de vormholte gestoken. Kernen zijn voorgevormd en gebakken om sterker te worden.
5. Vormmontage
Het handvat en de sleep zijn uitgelijnd en aan elkaar geklemd om lekkage te voorkomen. De mal is nu klaar om te gieten.
6. Gieten van gesmolten metaal
Het metaal (ijzer, staal, aluminium, brons, enz.) wordt in een oven gesmolten en met een gecontroleerde temperatuur en snelheid in de spruw gegoten. Het metaal vult de holte, de stijgbuizen en het poortsysteem.
7. Afkoeling en stolling
Men laat het gietstuk afkoelen gedurende een periode die wordt bepaald door de wanddikte en het metaaltype. Een goede koeltijd is van cruciaal belang om defecten zoals porositeit of scheuren te voorkomen.
8. Uitschudden en afwerken
De zandvorm wordt uit elkaar gebroken, meestal door trillingen of mechanisch schudden. Het gietstuk is gescheiden van het poortsysteem en de stijgbuizen. Overtollig materiaal wordt weggesneden en het oppervlak wordt gereinigd door middel van gritstralen, slijpen of schuren. Verdere operaties zoals warmtebehandeling, bewerking en coating kan volgen om aan de definitieve specificaties te voldoen.
Voor een betrouwbare leverancier die het gehele zandgietproces afhandelt – van patroon tot afgewerkt machinaal onderdeel – kunt u overwegen om in te kopen bij een ervaren fabrikant als Ningbo Hansheng Machinery Parts Co., Ltd., die  Staalzandgieten voor maritieme hardware Deze stalen zandgietstukken voor maritieme hardware, afkomstig van een ervaren fabrikant, garanderen strenge kwaliteitsnormen door samenwerking met deskundige metallurgen en vormgevers. Bekijk Product → en vele andere industriële toepassingen.
Soorten zand die worden gebruikt bij het zandgieten
De keuze van het zand heeft rechtstreeks invloed op de vormsterkte, oppervlakteafwerking en kosten. De meest voorkomende typen zijn:
- Groen Zand – een mengsel van kwartszand, klei, water en additieven. Het is de goedkoopste en meest gebruikte, geschikt voor ferro- en non-ferrolegeringen.
- Hars zand – zand gebonden met een hars die chemisch uithardt. Het produceert een gladder oppervlak en nauwere maattoleranties.
- Natriumsilicaat (waterglas) Zand – gebonden met natriumsilicaat en uitgehard door CO₂-gas. Het biedt goede sterkte en opvouwbaarheid.
- Droog zand – kleigebonden zand dat in een oven wordt gebakken. Sterker dan groen zand, maar duurder.
De onderstaande tabel vat de belangrijkste verschillen samen tussen de twee meest gebruikte zandsoorten in de productie.
| Eigendom | Groen Zand | Hars zand |
|---|---|---|
| Type bindmiddel | Kleiwater | Synthetische hars |
| Vormsterkte | Matig | Hoog |
| Oppervlakteafwerking | Ruw | Glad |
| Dimensionale nauwkeurigheid | ±0,5–1,0 mm | ±0,3–0,5 mm |
| Kosten per mal | Laag | Matig |
| Recycleerbaarheid | Hoog | Beperkt |
Waarom zandgieten wordt gekozen voor industriële onderdelen
Ingenieurs en inkoopprofessionals wenden zich tot zandgieten wanneer ze grote, zware onderdelen nodig hebben die niet op economische wijze met andere methoden kunnen worden geproduceerd. Het proces biedt vier grote voordelen:
- Lage gereedschapskosten – Patronen zijn relatief goedkoop in vergelijking met spuitgietmatrijzen, waardoor zandgieten ideaal is voor prototypes en korte tot middelgrote productieruns.
- Materiaalflexibiliteit – Bijna elk metaal kan worden gegoten: staal, ijzer, aluminium, brons, magnesium en zelfs speciale legeringen.
- Grootte mogelijkheid – Onderdelen die honderden kilo's wegen en enkele meters lang zijn, zijn routine. Typische voorbeelden zijn motorblokken, pomphuizen en kleplichamen.
- Aanpassingsvermogen van het ontwerp – Aanpassingen aan het patroon zijn eenvoudig, waardoor ontwerpwijzigingen mogelijk zijn zonder dure aanpassingen.
Zandgieten heeft echter beperkingen. De oppervlakteafwerking is ruwer dan spuitgieten of investeringsgieten, waardoor secundaire bewerking voor kritische oppervlakken vereist is. Toleranties zijn breder, doorgaans ±0,5 mm of meer. Voor toepassingen waarbij deze factoren acceptabel zijn, levert zandgieten de beste waarde op. Een goed voorbeeld is de productie van 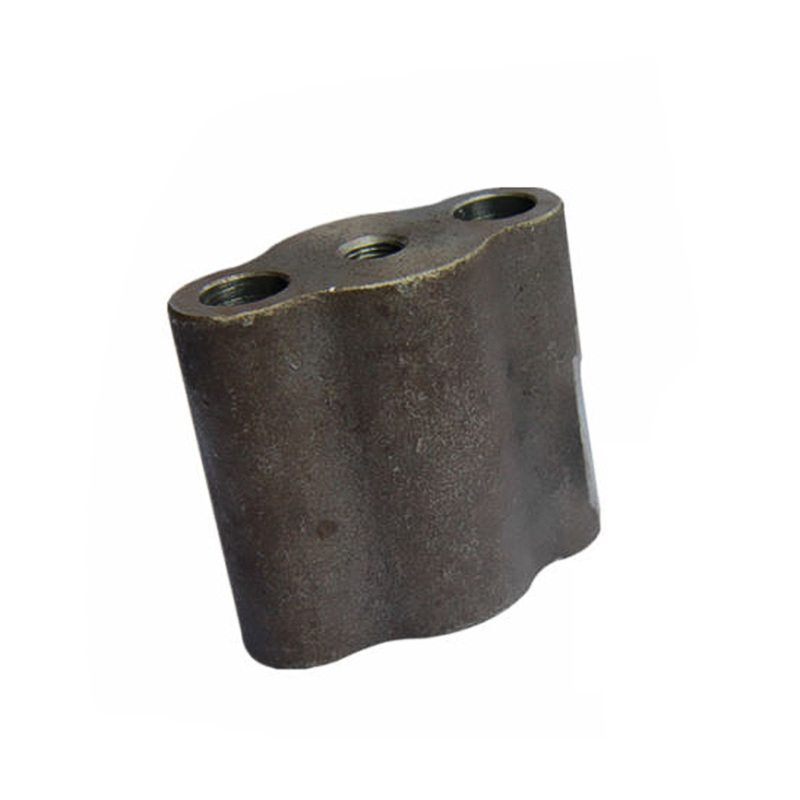 Zandgietmotoronderdelen voor sterkte en kosten Voor motoronderdelen waarbij sterkte en materiaalkosten belangrijker zijn dan oppervlakteafwerking, levert zandgieten betrouwbare prestaties met behulp van een breed scala aan koolstof- en gelegeerde staalsoorten. Bekijk Product → , waarbij sterkte en materiaalkosten voorrang hebben op oppervlakte-esthetiek.
Toepassingen in belangrijke industrieën
Zandgieten ondersteunt een breed scala aan industrieën. Gebaseerd op de capaciteiten van fabrikanten als Ningbo Hansheng, vertrouwen de volgende sectoren vaak op zandgegoten componenten:
- Landbouwmachines – tandwielhuizen, ploegscharen, transmissiehuizen.
- Automobiel – motorblokken, cilinderkoppen, remcomponenten.
- Bouw en mijnbouw – baktanden, adapterplaten, slijtdelen van de breker.
- Maritiem en offshore – propellers, kleplichamen, pomphuizen.
- Industriële machines – machinewerktuigbases, motorframes, hydraulische spruitstukken.
- Kleppen en vloeistofregeling – kleplichamen, flenzen, buisfittingen.
Elke branche heeft zijn eigen eisen aan materiaal, tolerantie en nabewerking. Een gerenommeerde gieterij zal samen met klanten het juiste zandtype, de juiste legering en afwerkingsbewerkingen selecteren, zodat het uiteindelijke onderdeel zowel aan de prestatie- als aan de budgetdoelstellingen voldoet.
Conclusie: de praktische keuze voor grote metalen onderdelen
Zandgieten werkt door gebruik te maken van een wegwerpbare zandmal om metalen onderdelen te creëren met minimale investeringen vooraf en maximale materiaalveelzijdigheid. Het proces is goed begrepen, zeer herhaalbaar en wordt vertrouwd door industrieën die kracht en duurzaamheid op grote schaal eisen. Als u productieopties voor een zwaar onderdeel evalueert, begrip dan hoe zandgietonderdelen worden toegepast in de industriële productie zal u helpen een weloverwogen beslissing te nemen.
Voor een partner die zandgieten combineert met CNC-bewerking, warmtebehandeling en oppervlakteafwerking onder één dak, kan de expertise van een Chinese gieterij met tientallen jaren exportervaring, zoals Ningbo Hansheng Machinery Parts Co., Ltd., uw doorlooptijden verkorten en het beheer van de supply chain vereenvoudigen. Hun productlijn omvat talloze zandgegoten componenten, van flensassen tot motoronderdelen en maritieme hardware, allemaal vervaardigd volgens internationale kwaliteitsnormen.
Geselecteerde peilingweergave


Contactgegevens
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Productenlinks
Productenlinks
- Gietonderdelen voor landbouwmachines
- Autogietonderdelen
- Messing spuitgietonderdelen
- Gietemmertand en accessoire
- Onderdelen voor het gieten van containers
- Investeringsgietonderdelen
- Machines die onderdelen gieten
- Mijnbouwmachines gietonderdelen
- Spoorweg- en treingietonderdelen
- Zandgietonderdelen
- Stempelen en smeden van onderdelen
- Klepgietonderdelen
Neem contact met ons op
Auteursrecht ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Alle rechten voorbehouden
 Fabrikanten van aangepaste spuitgietstukken
